

Kev soj ntsuam ntawm Casting thiab Forming Defects nyob rau hauv cov khoom hlau
Jul 26, 2024
Tso lus
Kuv Casting Defects hauv cov khoom siv hlau
Casting Defects nyob rau hauv cov khoom siv hlau thiab lawv cov kev tiv thaiv
Gas Porosity
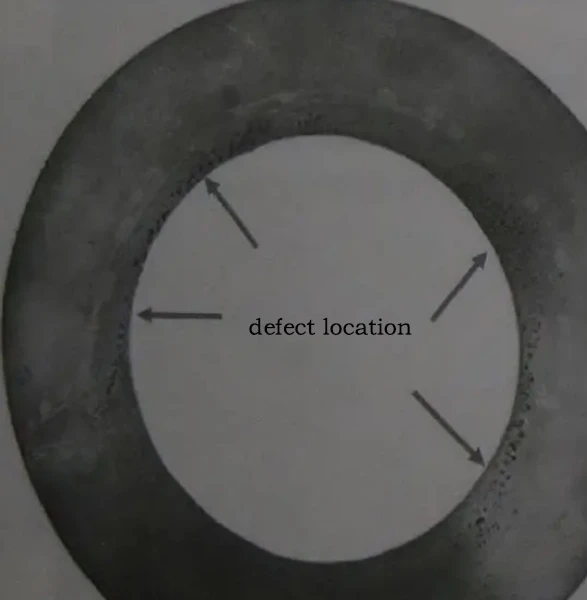
Yam ntxwv:
Gas porosity yog hais txog cov kab noj hniav uas tsim nyob rau hauv castings thaum gases tsis khiav tawm ntawm cov hlau molten ua ntej nws solidifies. Cov teeb meem no feem ntau muaj cov phab ntsa zoo nkauj, ci ntsa iab, qee zaum nrog cov xim oxidation me ntsis.
Kev cuam tshuam:
Gas porosity txo qhov ua tau zoo ntawm qhov chaw thauj khoom ntawm qhov casting, txo nws cov kev cuam tshuam thiab qaug zog. Nws kuj tseem cuam tshuam rau lub casting qhov corrosion kuj thiab kub kuj.
Kev tiv thaiv:
Txhim kho qhov tsis tsim nyog rooj vag thiab riser systems kom ntseeg tau tias cov hlau ntws zoo thiab tsis txhob muaj roj nkag.
Preheat pwm thiab cores ua ntej siv cov txheej, thiab xyuas kom meej kom qhuav ua ntej siv.
Tsim cov pwm thiab cov cores nrog kev ntsuas qhov cua kom txaus kom tso pa tawm.
Shrinkage porosity
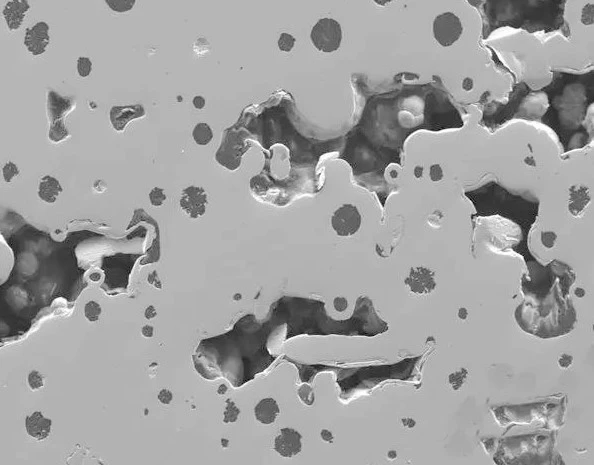
Shrinkage porosity yog muab faib ua ob hom: concentrated shrinkage thiab dispersed shrinkage.
Yam ntxwv:
Kab noj hniav tsim thaum lub sij hawm casting txheej txheem vim lub shrinkage ntawm kua hlau thaum lub sij hawm solidification.
Thaum lub sij hawm solidification ntawm hlau, ntim shrinkage tshwm sim thiab cov hlau molten tsis them, ua rau shrinkage kab noj hniav nyob rau hauv lub xeem solidified cheeb tsam. Shrinkage porosity tuaj yeem muab faib ua ob hom: concentrated shrinkage thiab dispersed shrinkage.
Kev cuam tshuam:
Txo cov khoom siv dag zog thiab lub zog ntawm cov casting.
Kev tiv thaiv:
Txhim kho melting zoo thiab txo cov roj cov ntsiab lus.
Ua kom qhov kub thiab txias thiab ncua sij hawm solidification.
Optimize lub rooj vag kaw lus kom txo qis txoj kev mus ntev ntev.
Tsis txhob tshem tawm cov casting los ntawm pwm ntxov dhau los tiv thaiv kev cuam tshuam ua ntej ua kom tiav solidification.
suav nrog
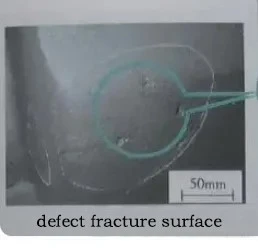
Yam ntxwv:
Cov impurities lossis cov khoom txawv teb chaws, xws li oxides thiab silicates, muaj nyob rau hauv cov txheej txheem casting.
Kev cuam tshuam:
Ua rau txo toughness thiab brittleness nyob rau hauv lub casting, txo nws cov mechanical zog.
Kev tiv thaiv:
Txhim kho cov khoom siv raw tswj thiab kev huv, tswj melting thiab pouring kub ntawm cov khoom casting.
Xyuas kom lub cub tawg thiab cov cuab yeej huv si, tsis muaj oxides, preheated, thiab cov txheej yog qhuav tom qab thov.
Txias kaw thiab Pouring tsis txaus
Yam ntxwv:
Ua tsis tiav lossis tsis zoo ntawm cov pwm vim muaj peev xwm tsis txaus ntawm cov kua hlau kom ntws thiab sau cov pwm kom zoo, ua rau ib nrab txhaws lossis fusion ntawm casting.
Kev cuam tshuam:
Tsis tiav casting zoo thiab cuam tshuam txhua yam khoom.
Kev tiv thaiv:
Ua kom cov dej kub thiab ceev.
Optimize tus tsim ntawm lub rooj vag system kom ntseeg tau tias cov hlau ntws zoo.
Kev tawg

Yam ntxwv:
Linear lossis irregularly nkhaus qhov khoob ntawm qhov chaw lossis hauv qhov casting.
Kev cuam tshuam:
Ncaj nraim txo lub zog thiab ruaj khov ntawm cov casting.
Kev tiv thaiv:
Tsis txhob overheating nyob rau hauv qhov tseeb qhov rooj kaw lus kom txo tau cov kev ntxhov siab sab hauv.
Xyuas kom cov pwm thiab cov ntsiab lus ntawm cov kaum sab xis siab dua 2 degree, thiab tshem tawm cov tub ntxhais thiab qhib cov pwm thaum lub sprue tau solidified.
Tswj cov txheej tuab kom ntseeg tau tias cov cua txias zoo ib yam thoob plaws txhua qhov ntawm cov casting.
Xuab zeb qhov
Cov qhov me me uas muaj cov molding (core) xuab zeb nyob rau saum npoo los yog hauv cov casting, uas yog ib qho kev tsis xws luag uas feem ntau ua rau kev tsis lees paub ntawm qhov casting.
Xuab zeb suav nrog
Casting nto yog ib nrab los yog tag nrho them nrog ib tug sib tov ntawm hlau (los yog hlau oxides) thiab xuab zeb (los yog txheej), los yog nrog burnt-rau pwm xuab zeb, ua rau lub casting nto ntxhib.

Kev tsis xws luag hauv cov duab thiab daim ntawv ntawm cov castings vim muaj ntau yam, nrog rau cov khoom tsis yog, tsis tiav filling, pwm to, thiab khiav hluav taws.
Non-Fillings (Tsis tiav Fillings)
Castings tsis tiav los yog muaj cov contours tsis zoo, feem ntau tshwm puag ncig thiab ci ntawm cov npoo thiab cov ces kaum, tshwj xeeb tshaj yog nyob rau hauv cov cheeb tsam nyob deb ntawm lub sprue thiab hauv cov phab ntsa nyias. Lub pouring system yog sau. Sab saum toj ntawm lub casting muaj cov nqaij uas ploj lawm, nrog me ntsis sib npaug npoo, thiab sab saum toj ntawm lub sprue yog qib nrog cov casting.
Muaj ntau ntau hom kev tsis xws luag hauv cov khoom siv hlau, tab sis feem ntau tuaj yeem tiv thaiv thiab txo qis los ntawm kev ua kom zoo dua cov txheej txheem casting, txhim kho cov khoom siv raw zoo, thiab txhim kho cov khoom siv tu. Foundry tuam txhab yuav tsum tsom rau cov txheej txheem innovation thiab thev naus laus zis nce qib kom txuas ntxiv txhim kho cov khoom zoo kom tau raws li kev lag luam thiab cov neeg siv khoom xav tau.
II Kev ua thiab tsim cov khoom tsis zoo ntawm cov khoom siv hlau
Thaum lub sij hawm ua thiab tsim cov ntaub ntawv hlau, ntau yam tsis xws luag yuav tshwm sim uas cuam tshuam cov khoom siv thiab cov khoom zoo.
Overheating thiab Burnout
Overheating:Thaum cov hlau dhau los ua cua sov lossis ua tiav rau lub sijhawm ntev ntawm qhov kub thiab txias, nws ua rau cov qauv ntawm cov nplej ntxhib thiab cov nplej loj. Overheating tuaj yeem ua rau cov pob zeb ntxhib, cov txiv kab ntxwv tev, thiab cov nplej loj rau ntawm qhov chaw. Thaum lub zog ntawm overheated alloys txo qis me ntsis, lawv qhov cuam tshuam toughness thiab ductility ntawm chav tsev kub poob qis, ua rau cov khoom nkig.

(T10A steel overheated microstructure 400X)
Lub microstructure nyob ze ntawm qhov tawg nyob rau hauv lub quenched T10A steel workpiece, raws li qhia nyob rau hauv cov duab saum toj no, muaj dub pearlite raws li ib thaj tsam ntawm grain, ntxhib martensite laths nrog siab carbon ntsiab lus, dawb residual austenite, thiab tsawg kawg nkaus ntawm precipitated carbides.
Burnout:Thaum cov hlau yog rhuab nyob ze los yog nyob rau hauv nws melting kub rau ib tug ncua sij hawm los yog ntau heev, lub zos melting ntawm tsawg melting point Cheebtsam los yog weakening ntawm grain ciam teb tshwm sim, hu ua burnout. Burnout ua rau lub ntsej muag ntxhib, coarsening thiab straightening ntawm grain ciam teb, grain ciam fraying, thiab tej zaum yuav ua rau tawg. Burnout ho txo cov hlau lub zog sib txuas.

(W18Cr4V hlawv microstructure 400X)
Lub microstructure pom nyob rau hauv cov duab saum toj no yog cov quenched thiab overheated qauv ntawm W18Cr4V steel, muaj xws li grey-dawb zoo koob zoo li martensite thiab residual austenite matrix, ci dawb network carbides raws lis ciam teb, thiab dub troostite.
Kev tiv thaiv kev tiv thaiv overheating
Cov txheej txheem cua sov tsim nyog thiab cua sov tus nqi: Xaiv cov txheej txheem cua sov kom tsim nyog thiab cov nqi cua sov raws li cov khoom siv thiab daim ntawv. Piv txwv li, siv cov txheej txheem cua sov los yog theem cua sov kom tsis txhob muaj qhov kub thiab txias.
Kev kho cov khoom siv parameter: Raws li cov khoom siv tiag tiag thiab cov yam ntxwv ntawm cov khoom siv, kho lub zog ntawm cov khoom siv cua sov, qhov tseeb ntawm kev tswj qhov kub thiab txias thaum lub sij hawm cua sov, cov khoom txav ceev, thiab lwm yam.
Tswj lub cub tawg muaj pes tsawg leeg:Txo cov cua ntau dhau hauv lub cub tawg los tsim kom muaj qhov chaw tsis muaj zog oxidizing, tshwj xeeb tshaj yog thaum cua sov stainless hlau forgings.
Tswj cov cua kub thiab tuav lub sij hawm:Teem cov cua sov kom tsim nyog thiab tuav lub sij hawm rau cov khoom siv hlau sib txawv thiab cov txheej txheem ua tiav kom tsis txhob muaj cua sov ntau thiab tuav lub sij hawm ntev.
Thaum lub sij hawm cua sov nyob rau hauv ib tug nplaim taws, tuav ib tug tej yam kev ncua deb ntawm lub billet thiab lub burner nozzle kom tsis txhob muaj kev sib cuag ncaj qha ntawm nplaim taws nrog lub billet. Rau cov cua sov ua kom sov, tswj qhov kev ncua deb ntawm lub billet thiab cov hlau tsis kam tiv thaiv kom tsis txhob muaj cua sov hauv zos.
Kev xaiv cov khoom siv thiab tsis lees paub: Caw ceev faj thaum cua sov high-carbon steel thiab low-carbon alloy steel prone rau overheating los tiv thaiv overheating.Cov hlau uas twb tau ntsib overheating los yog overheating hauv cheeb tsam yuav tsum tau muab pov tseg tam sim ntawd kom tsis txhob muaj kev sib kis ntawm cov khoom tiav thiab tsis txhob poob ntau dua.
Cov khoom siv kho cua sov tswj:Hloov kho cov qauv thiab cov yam ntxwv ntawm cov cuab yeej kho cua sov, xws li siv cov khoom siv hluav taws xob siab tshaj plaws tempering rauv, kom tsis txhob muaj cua sov thaum lub sij hawm kho cua sov.
Cracks thiab fissures
Kev ua cov kab nrib pleb: Cov txheej txheem ua tsis raug lossis cov txheej txheem tsis raug tuaj yeem ua rau cov txheej txheem tawg. Cov kab nrib pleb no tuaj yeem muab faib ua cov kab nrib pleb thiab cov kab nrib pleb txias, nrog rau ntau yam ntaub ntawv xws li cov kab nrib pleb ntev, kab nrib pleb, thiab kab nrib pleb.
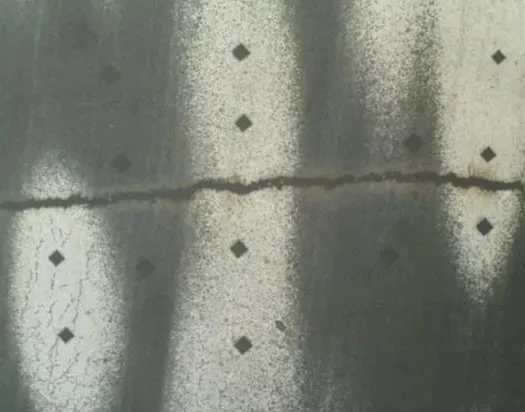
(Cov kab nrib pleb tshwm sim los ntawm qhov kub thiab txias thaum sib tsoo)
Kev kho cua sov tawg:Thaum muaj kev ntxhov siab tseem ceeb nyob hauv cov hlau, xws li thaum thermal stresses induced los ntawm cua sov ua ke nrog thiab tshaj cov hlau lub zog, tawg tuaj yeem tshwm sim. Tsis tas li ntawd, thaum lub sij hawm cua sov txheej txheem, alloys yuav precipitate thib ob theem nyob rau hauv grain ciam teb, tsim theem nrab kev nyuaj siab, los yog muaj ib tug tseem ceeb ntim hloov vim theem transformation, uas yuav ua rau tawg.

(Quenching cracks)
Txhawm rau tiv thaiv thiab txo qhov tsis xws luag, nws yog ib qho tsim nyog yuav tsum nruj me ntsis tswj cov yam ntxwv xws li cua sov kub, kev ua cov txheej txheem, alloy muaj pes tsawg leeg, thiab lwm yam, thaum lub sij hawm cov khoom siv hlau ua thiab kev tsim cov txheej txheem. Tsis tas li ntawd, kev txhim kho cov khoom zoo tshuaj xyuas thiab kev tswj xyuas yog qhov tseem ceeb heev. Tsis tas li ntawd, kev siv cov txheej txheem zoo tshaj plaws uas tsis muaj kev puas tsuaj xws li kev lag luam CT scan tuaj yeem txheeb xyuas tau zoo thiab tswj xyuas qhov tsis xws luag hauv cov ntaub ntawv hlau.